غالباً ما يُنظر إلى التبريد على أنه نظام مساعد في خط إنتاج الطلاء. عملياً، يمكن أن يؤثر بشكل مباشر على حماية المعدات، واستقرار العملية، وكفاءة الإنتاج، وحتى جودة الطلاء.
سواءً استُخدم خط الإنتاج لطلاء الزجاج، أو الطلاء الزخرفي، أو الطلاء الفراغي، أو الطلاء المتواصل، أو غيرها من عمليات الطلاء الصناعية، فلا ينبغي اختيار نظام التبريد بناءً على قدرة التبريد للمعدات فحسب. بل يجب على المصمم فهم مصادر الحرارة، ومواقع التخلص منها، ومدى استقرار درجة الحرارة المطلوبة أثناء الإنتاج المستمر.
إذن، كيف ينبغي تصميم نظام التبريد لخط إنتاج الطلاء؟
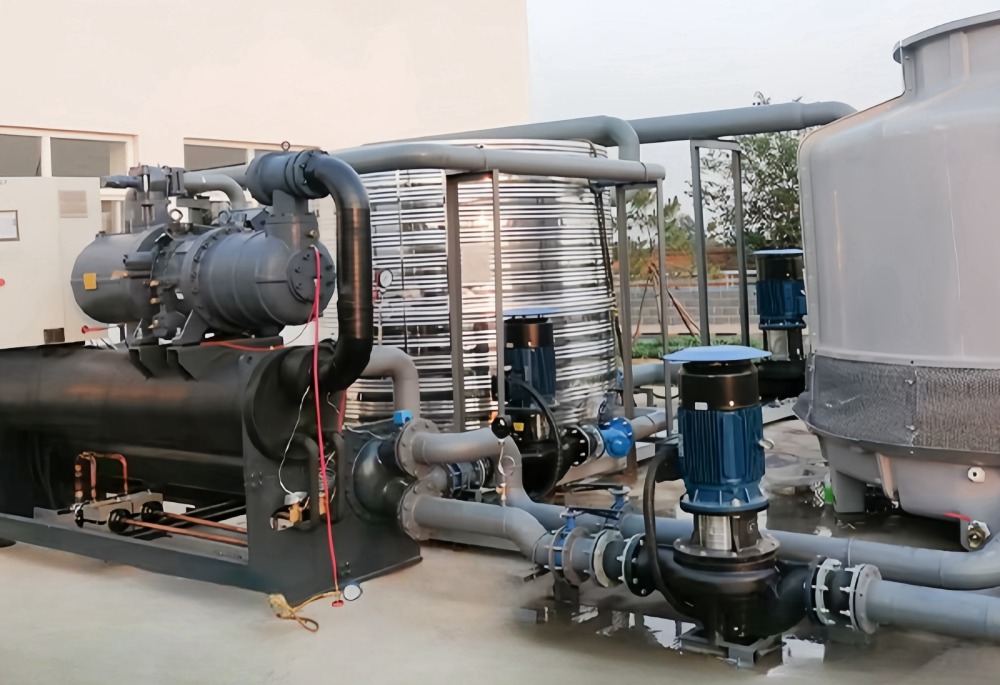
1. ابدأ بمصادر الحرارة الفعلية
تتمثل الخطوة الأولى في تحديد جميع المكونات التي تولد أو تمتص الحرارة أثناء عملية الطلاء.
بحسب تقنية الطلاء، قد تأتي الحرارة من السخانات، أو مصادر الترسيب، أو مضخات التفريغ، أو المحركات، أو الحجرات، أو الأقطاب الكهربائية، أو مكونات أخرى في العملية. قد تعمل بعض الأجزاء في درجات حرارة عالية، بينما يجب أن تبقى المكونات المجاورة ضمن نطاق درجة حرارة أقل بكثير.
وهذا يعني أن دائرة تبريد واحدة قد لا تكون دائمًا الحل الأمثل.
على سبيل المثال، قد تتطلب آلة الطلاء ماءً للتبريد في حجرة التشغيل، بينما تُستخدم دائرة أخرى لمضخة التفريغ أو أي مكون آخر مُولِّد للحرارة. كما يستخدم تصميم تبريد حديث لطلاء التفريغ، نُشر في براءات الاختراع، مسارات تبريد منفصلة ومستشعرات حرارة للتحكم في مناطق مختلفة من الجهاز.
هينغدي إنسايتلا يُصمَّم نظام التبريد الجيد بناءً على سؤال "كم كيلوواط يمتلكها المبرد؟"، بل يبدأ بسؤال "ما هي المكونات التي تحتاج إلى التبريد، وما هي درجة الحرارة، وما هي ظروف الإنتاج؟". إن قدرة التبريد هي نتيجة التصميم، وليست نقطة البداية.
2. تحديد درجة حرارة التبريد المطلوبة
بمجرد تحديد مصادر الحرارة، تتمثل الخطوة التالية في تحديد درجة حرارة الماء المطلوبة.
تختلف متطلبات درجة الحرارة بين آلات الطلاء المختلفة اختلافًا كبيرًا. قد تتطلب بعض المكونات ماءً دافئًا نسبيًا للتبريد، بينما قد تتطلب مكونات أخرى ماءً مبردًا يتم التحكم فيه بدقة. لذا، ينبغي على المصمم التأكد مما يلي:
يُعدّ استقرار درجة الحرارة بالغ الأهمية، خاصةً عند توصيل دائرة التبريد مباشرةً بمعدات المعالجة. إذ يُمكن أن يُؤدي أي تغيير مفاجئ في درجة حرارة ماء التبريد إلى تغيير الظروف الحرارية لمعدات الطلاء.
لهذا السبب، ينبغي أن يشتمل نظام التبريد عادةً على مستشعرات حرارة واستراتيجية تحكم مناسبة بدلاً من الاعتماد على الضبط اليدوي فقط. ويمكن لمعدات الطلاء الحديثة استخدام التغذية الراجعة للحرارة وتنظيم التدفق لتنسيق التبريد مع عملية الطلاء.
3. حماية المكونات خارج منطقة التدفئة الرئيسية
إحدى أكثر المشكلات التي يتم تجاهلها هي درجة حرارة المكونات التي لا يُقصد تسخينها.
أثناء عملية الطلاء، يمكن أن تنتقل الحرارة تدريجياً من منطقة المعالجة الرئيسية إلى هيكل الحجرة، والأختام، والمحامل، ومكونات النقل، والمكونات الكهربائية، والأجزاء المحيطة الأخرى.
إذا أصبحت هذه المناطق شديدة الحرارة، فقد تشمل العواقب تسارع شيخوخة الأختام، والتشوه، ومشاكل التشحيم، أو انخفاض موثوقية المعدات.
لذلك، يجب أن يأخذ نظام التبريد في الاعتبار ليس فقط درجة حرارة حجرة الطلاء نفسها ولكن أيضًا حدود درجة حرارة المكونات المحيطة.
ينبغي التعامل مع حد درجة حرارة محدد، مثل 60 درجة مئوية، كمتطلب تصميم خاص بالمعدات/المشروع، وليس كقيمة عامة. ويجب دائمًا التأكد من درجة الحرارة المسموح بها فعليًا من خلال مقارنتها بمواصفات الشركة المصنعة للمكونات وتصميم آلة الطلاء.
هينغدي إنسايتفي رأينا، لا ينبغي أن يقتصر التبريد على إزالة أكبر قدر ممكن من الحرارة فحسب، بل يجب أن يكون الهدف الأمثل هو الحفاظ على كل مكون حيوي ضمن نطاق تشغيله المطلوب. كما أن التبريد المفرط قد يُسبب مشاكل مثل التكثيف والإجهاد الحراري واستهلاك الطاقة غير الضروري.
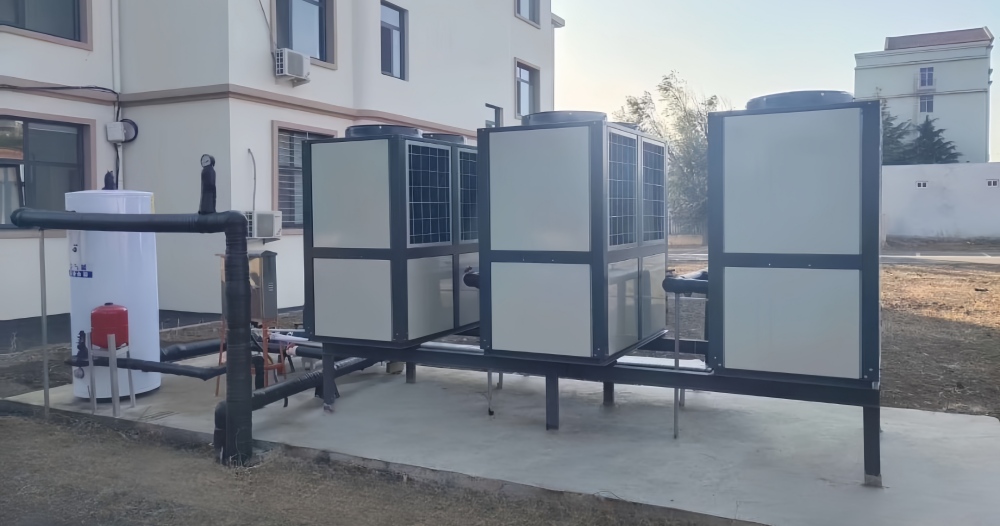
4. اجعل توزيع التدفق جزءًا من التصميم
حتى المبرد ذو سعة التبريد الكافية قد لا يعمل بكفاءة إذا لم يُصمم نظام توزيع المياه بشكل صحيح. بالنسبة لخط إنتاج الطلاء، ينبغي على المهندسين مراعاة ما يلي:
إذا تم توصيل عدة نقاط تبريد بنفس المبرد، يصبح تحقيق التوازن في التدفق بين الفروع المختلفة أمرًا مهمًا.
تستخدم بعض أنظمة تبريد الطلاء المتقدمة صمامات متعددة لتنظيم التدفق وأجهزة استشعار درجة الحرارة بحيث يمكن تعديل تدفق التبريد وفقًا للظروف الحرارية الفعلية.
قد يكون هذا النهج أكثر فعالية من مجرد زيادة حجم المضخة.
5. دمج نظام مراقبة في الوقت الفعلي
ينبغي أن يوفر نظام التبريد في خط الإنتاج للمشغلين معلومات كافية لفهم ما يحدث أثناء التشغيل. كحد أدنى، يجب أن يراقب نظام التحكم عادةً معايير مثل:
بالنسبة لخطوط الطلاء الأكبر حجماً، يمكن دمج هذه الإشارات في نظام التحكم المنطقي القابل للبرمجة (PLC) الخاص بالعميل أو نظام المراقبة المركزي.
وهذا يسهل على المشغلين تحديد التغيرات غير الطبيعية في درجة الحرارة قبل أن تتطور إلى أعطال في المعدات.
هينغدي إنسايتلأغراض تشخيص الأعطال بعد البيع، يُعدّ تتبع تغيرات درجة الحرارة أكثر فائدة من قراءة واحدة فقط. قد تبدو درجة حرارة ماء التبريد البالغة 25 درجة مئوية طبيعية، ولكن إذا ارتفعت من 18 درجة مئوية إلى 25 درجة مئوية خلال فترة قصيرة، فقد يشير ذلك إلى مشكلة في نظام التبريد.
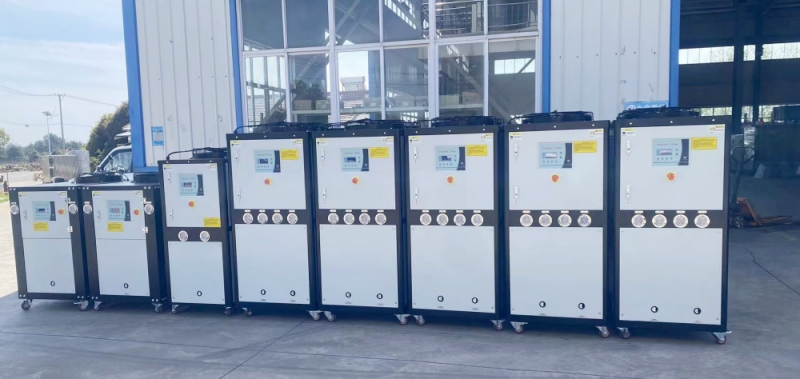
6. الموثوقية أهم من ذروة قدرة التبريد
غالباً ما يُتوقع أن تعمل خطوط إنتاج الطلاء بشكل مستمر. لذلك، ينبغي تصميم نظام التبريد وفقاً لجدول الإنتاج الفعلي وليس فقط وفقاً لأقصى حمل حراري نظري.
ينبغي اختيار المبرد والمضخة والمبادل الحراري والنظام الكهربائي ومكونات التحكم مع مراعاة بيئة التشغيل.
بالنسبة لخطوط الإنتاج الحيوية، قد ينظر المهندسون أيضاً في استخدام مضخات احتياطية، أو دوائر تبريد مستقلة، أو استراتيجيات أخرى للتكرار.
الهدف بسيط: يجب ألا يصبح نظام التبريد سبباً لتوقف خط الطلاء.
خبرة هينغدي في تبريد خطوط الطلاء
يوفر هينغدي مبرد صناعي وتقدم الشركة حلولاً للتحكم في درجة الحرارة لمعدات الإنتاج التي تتطلب تبريداً مستقراً للعمليات. وتصمم الشركة أنظمةً وفقاً لحمل التبريد الفعلي، ودرجة حرارة الماء، ومعدل التدفق، والظروف المحيطة، والجهد الكهربائي، ومتطلبات التطبيق الأخرى، بدلاً من استخدام تصميم واحد يناسب الجميع.
بالنسبة لتطبيقات الطلاء، يمكن لشركة Hengde توفير حلول تبريد صناعية مخصصة مع مراقبة درجة الحرارة وتدوير المياه ووظائف الحماية وفقًا لهيكل المعدات ومتطلبات العملية.
يُعدّ هذا النهج التطبيقي مفيدًا للغاية عندما يحتوي خط إنتاج الطلاء على نقاط تبريد متعددة، أو متطلبات حرارية مختلفة، أو مساحة تركيب محدودة. فبدلاً من اختيار جهاز تبريد أولاً ثم تعديل خط الإنتاج لاحقًا، تعمل شركة هينغدي انطلاقًا من متطلبات تبريد المعدات، ثم تُطوّر تكوين التبريد المناسب. بالنسبة لمصنّعي معدات الطلاء، يُعدّ هذا النهج الأكثر فائدة. مبرد مياه و مبرد هواء ليس بالضرورة أن يكون المورد هو من يقدم أكبر سعة تبريد. فالمورد الذي يفهم الحمل الحراري، وتوزيع التدفق، واستقرار درجة الحرارة، وتكامل المعدات، يمكنه أن يجعل نظام التبريد بأكمله أسهل في التشغيل والصيانة.
WhatsApp : +8618351969707
البريد الإلكتروني : sales@sinohengde.com
عنوان : No.1 Jiangyang Line, Hongqi community, Hengxi Street,Jiangning, Jiangsu, China